Nybörjare
Hem / Nybörjare / Branschnyheter / hur man gör polyesterfiber: applikationer, urvalskriterier och praktisk vägledning


hur man gör polyesterfiber: applikationer, urvalskriterier och praktisk vägledning
Oct 14,2026
Vad är Tex i textilier? Den linjära densitetsenheten som varje köpare måste känna till
Oct 07,2026
Sofftygsmaterial förklarat: Hur man jämför hållbarhet, vävtyper och kostnad
Sep 30,2026
Nonwovens förklarat: Hur bondade tyger skiljer sig från vävda och stickade textilier
Sep 23,2026
Spandexmaterial förklarat: Stretchegenskaper, blandningsförhållande och kvarnövning
Sep 09,2026Polyesterfiber är polyetylentereftalat (PET), en kondensationspolymer byggd av två petrokemiska monomerer: renad tereftalsyra (PTA) och monoetylenglykol (MEG).
Vissa äldre linjer använder fortfarande dimetyltereftalat (DMT) istället för PTA. Polymeren som blir resultatet är identisk, men DMT-vägen avger metanol som en biprodukt, så moderna fiberfabriker föredrar PTA, som endast producerar vatten under förestringssteget.
PET av fiberkvalitet definieras av gränsviskositet (IV), normalt 0,60 till 0,70 dL/g. Harts över 0,72 dL/g är styvare och bättre lämpat för flaskkvalitet, medan under 0,55 dL/g smältan snurrar till filament som är för svagt för att dra tillförlitligt.
Tillsatser kommer in före spinning: titandioxid skapar halvtråkig eller helt matt lyster, masterbatches ger dopfärgad färg och värmestabilisatorer skyddar polymeren under högtemperaturdragning.
En mindre vanlig variant, polycyklohexylendimetylentereftalat (PCDT), använder en annan glykol och ger bättre motståndskraft för klädselgarn. Mer än 95 % av polyesterfibern som produceras över hela världen är PET, så processen som beskrivs här börjar och slutar med den polymeren.
Polymerisering sker före spinning, och konsistensen i detta steg avgör allt som följer.
MEG och PTA reagerar först vid 190 till 230 C under tryck för att bilda bis(2-hydroxietyl)tereftalat, en mellanprodukt med låg molekylvikt. Det andra steget körs vid 260 till 280 C under nästan vakuum när överskott av MEG destilleras av och polymerkedjorna växer. Antimon-, titan- eller germaniumföreningar katalyserar reaktionen och processen stannar när smältan når målet IV.
Smält PET extruderas sedan till strängar, kyls i kylt vatten och hackas till spån på ungefär 3 till 4 mm. Flisen kristalliseras och torkas till under 30 ppm fukt innan de kan smältas igen. Vatten angriper PET vid spinntemperatur och klyver molekylkedjan, så ett vått spån betyder en svag filament.
Smältspinning omvandlar torkade PET-spån till kontinuerliga filament i en oavbruten operation, och det är det snabbaste steget i hela kedjan.
Upptagningshastigheten är huvudspaken: högre hastighet trycker in mer molekylär orientering i filamentet, vilket minskar dragförhållandet som behövs senare och ger ett garn med en annan krympningsprofil.
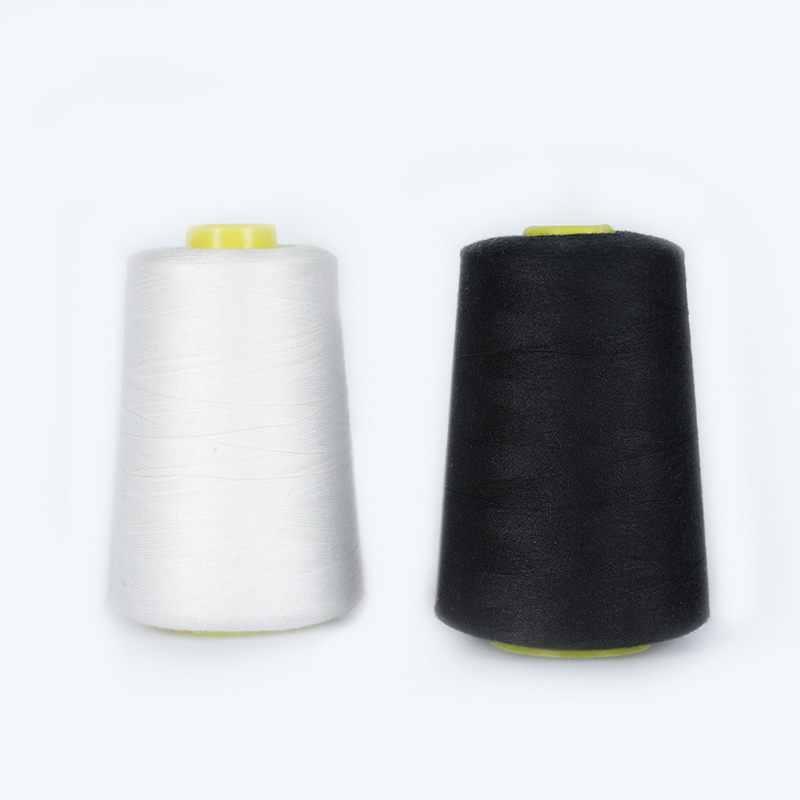 Polyester sytråd med låg töjning och mjuk struktur Denna polyester sytråd erbjuder låg töjning, ingen elasticitet och bra färgbeständighet. Det passar diskussionen om ritning eftersom dess mekaniska egenskaper formas av filamentorientering och upptagningshastighet. Visa produkt →
Nyspunnet filament är för svagt och för stretchigt för att användas direkt, och ritning är det mekaniska steget som löser båda problemen.
Garnet sträcks 3 till 5 gånger sin ursprungliga längd mellan uppvärmda godet-rullar. Polymerkedjor orienterar sig längs fiberaxeln, segheten stiger från cirka 1,5 till 4,0-5,5 g/d, och förlängningen vid brott faller från mer än 100 % till 20-40 %. Dragtemperatur, hastighetsförhållande och relaxationszon bestämmer balansen mellan styrka och krympning.
För ett 75D/36F-garn är spinndysens håldiameter nära 0,2 mm och dragförhållandet är inställt så att den slutliga töjningen förblir runt 30 %; ändra någon av parametrarna och tygets handkänsla ändras även om garnantalet inte gör det.
För klädgarn följer vanligtvis ett textureringsstadium. Falsk-twist texturering värmer, vrider och vrider upp glödtråden för att skapa krusning, medan luftstråletexturering slingrar glödtrådarna med komprimerad luft för att skapa en mjukare, skrymmande struktur.
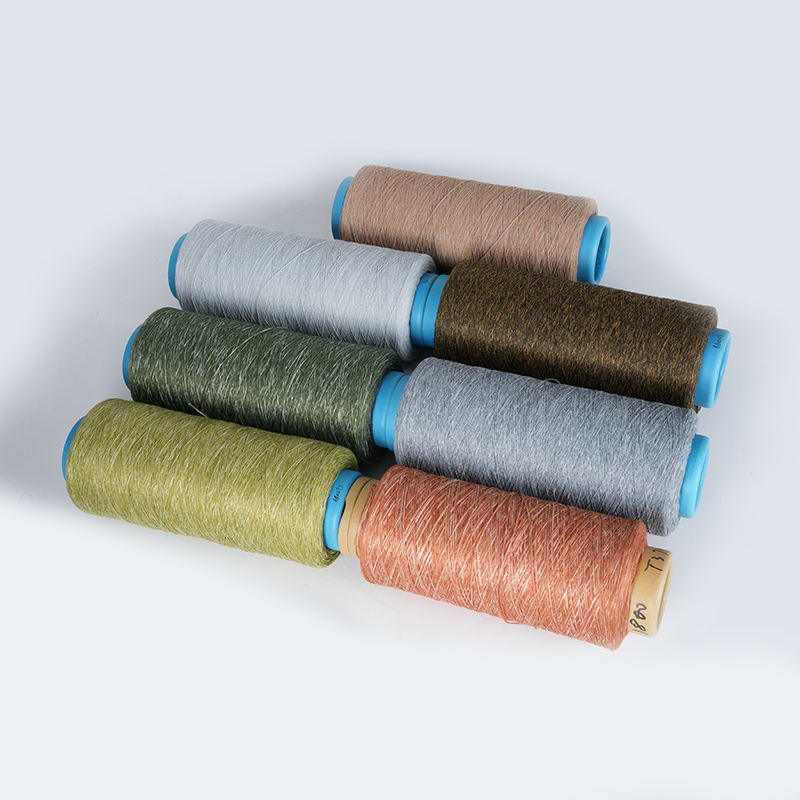 Färgat lufttexturerat garn för stickning och klädsel Lufttexturerat garn efterliknar stapelgarn och kan efterlikna ull, bomull eller linne. Tillgänglig i denierer som 160D till 1800D, den är användbar för mattor, kuddar och husdjursbon, vilket gör den till ett relevant val efter textureringsstadier. Visa produkt →
Samma polyestersmälta kan bli kontinuerligt filamentgarn eller stapelfiber klippt till en fast längd, och valet förändrar tyget snarare än bara garnet.
Kontinuerliga trådar med en slät, jämn yta. Låg pilleringstendens, hög hållfasthet och en skarp drapering gör den till standard för sportkläder, foder, gardiner och sytrådar.
Klipp längder på 38 till 90 mm, krusade och spunna på bomulls- eller ullsystem. Den ger en varmare, mjukare hand, smälter lätt ihop med naturfibrer och dominerar fleece, stickat och arbetskläder.
Klammertillverkning lägger till tre steg efter ritning: krympning, värmeinställning vid 120 till 180 C och skärning. Crimp ger bulk och sammanhållning, värmeinställning låser krimpningen på plats och klipplängden anpassas till spinnsystemet som kommer att bearbeta fibern.
Polyester specificeras med siffror snarare än adjektiv, och fem parametrar täcker de flesta praktiska inköpsrisker.
| Parameter | Typiskt utbud | Praktisk påverkan |
| Denier per filament | 1,5 till 6,0 | Handkänsla, tygöverdrag, nyansjämnhet |
| Envishet | 4,0 till 5,5 g/d | Stygnstyrka, rep och bältes hållbarhet |
| Förlängning vid brott | 20 till 40 % | Stretch och återhämtning i tygform |
| Varmluftskrympning | 3 till 7 % | Tvätt- och strykstabilitet för plagg |
| Fukt återfå | 0,4 % | Torkhastighet, statisk, bärarfärgningsbeteende |
Eftersom färgning inte kan ske vid en kokning, visas skärande hörn i polymerkvalitet som nyansvariation långt innan det uppträder som ett trådbrott. Kör ett litet försök med färgupptagning på ett nytt parti innan du bestämmer dig för bulkproduktion.
De flesta polyester färgas i garn- eller tygform, men dopfärgade fibrer färgas under spinning, vilket eliminerar färgbadet helt och förbättrar färgäktheten.
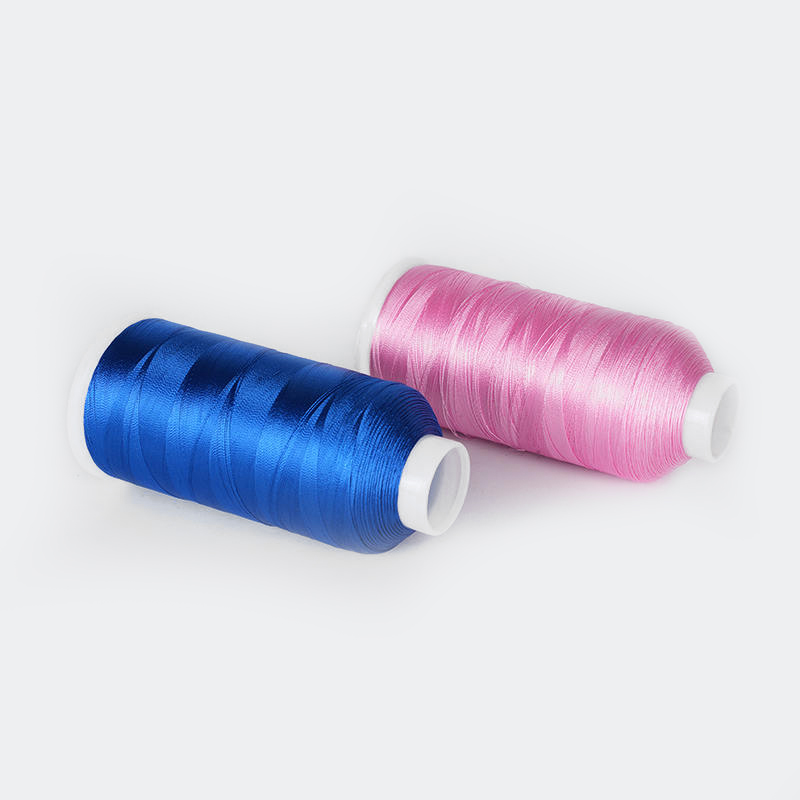 Polyesterbroderitråd med hög hållfasthet och elasticitet Tillverkad av polyester FDY, denna broderitråd är stark, blekbeständig, elastisk och skrynkelbeständig. Den kompletterar sammanhanget med dopfärgade fibrer genom att erbjuda ett hållbart alternativ för broderiapplikationer. Visa produkt →
Återvunnen polyester följer nästan samma väg, och endast startpunkten ändras.
Post-consumer PET-flaskor tvättas, flingas, torkas och smälts, sedan antingen återpolymeriseras eller matas direkt in i en spinnlinje. Mekaniskt återvunnen rPET kommer vanligtvis in med en lägre IV än färskt chip, så producenter blandar det med ny polymer eller kör solid-state polymerisation för att återuppbygga molekylvikten.
GRS-certifiering verifierar påståendet om återvunnet innehåll, vilket är viktigt när ett varumärke rapporterar Scope 3-textilutsläpp eller spårar återvunnet insatsförhållande. För råvarusidan, se hur återvunnet garn tillverkas och vilka råvaror som används .
Jungfrulig polyester kräver petroleumhärledd MEG och PTA, men återvunnen polyester ersätter upp till 100 % av den råvaran med PET-flaskor efter konsument. Den resulterande fibern är fortfarande PET med samma kemiska och mekaniska egenskaper.
PET börjar brytas ned märkbart över 300 C. Spinning hålls strax över smältpunkten, vid lägsta temperatur som fortfarande ger ett stabilt flöde, för att skydda molekylvikten och undvika gelbildning.
En spinnlinje producerar en lindad spole på några minuter, men hela kedjan från rå monomer till tygfärdig filament tar vanligtvis en till två dagar när kristallisering, torkning, dragning och härdning ingår.
Nej. En dragen stapelfiber har i huvudsak samma seghet som en dragen filament av samma denier, eftersom båda går igenom samma orienteringssteg. Skillnaden är taktil, inte mekanisk styrka.
Din e -postadress publiceras inte. Obligatoriska fält är markerade *